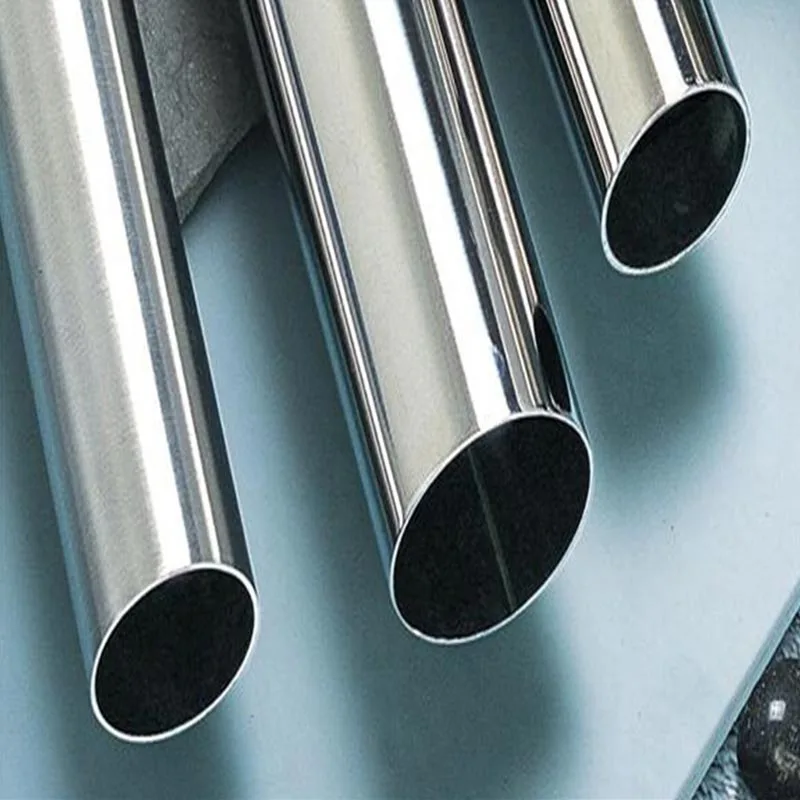
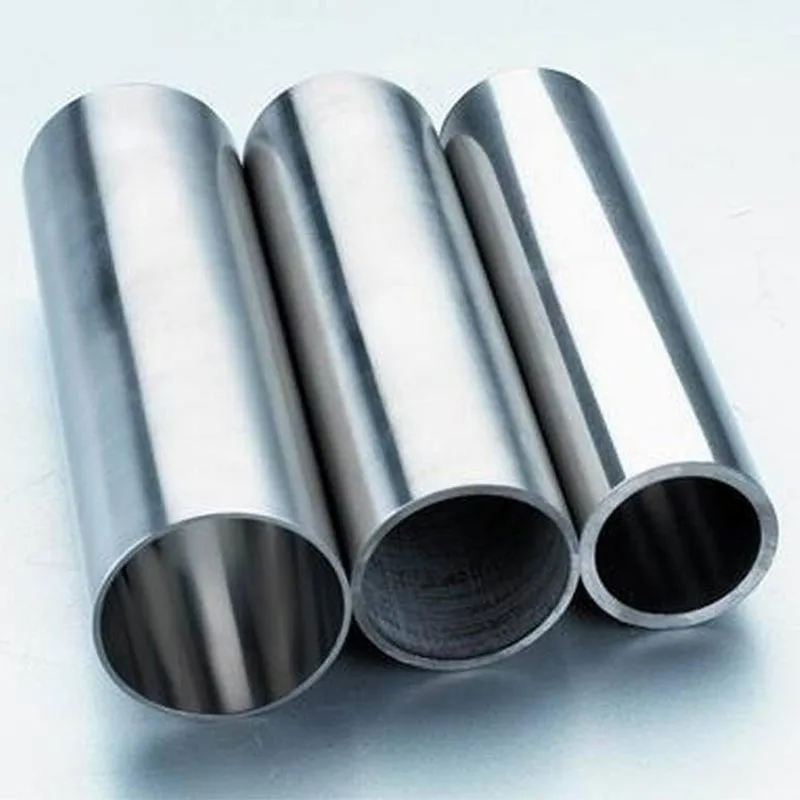
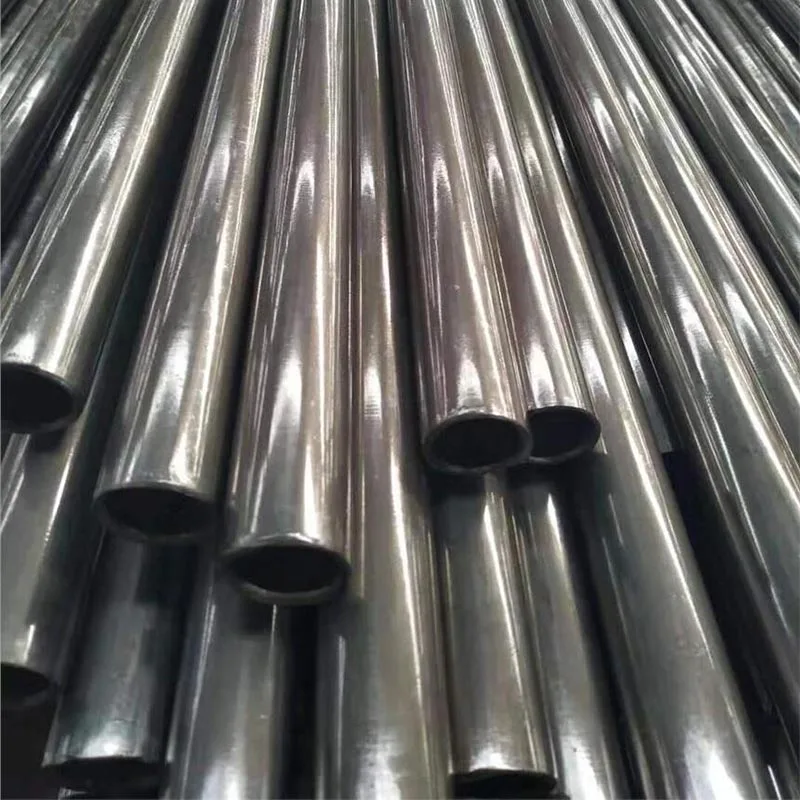
Ống thép không gỉ 310Sđược thiết kế cho các hệ thống công nghiệp nơi nhiệt độ cao, khả năng chống oxy hóa, kết cấu liền mạch và độ ổn định của vật liệu là vấn đề quan trọng. Loại 310S của nó kết hợp hàm lượng crom và niken cao với thành phần cacbon thấp, làm cho nó phù hợp với các thành phần lò nung, xử lý nhiệt, hóa dầu, đốt và xử lý nhiệt được chọn. Chìa khóa để lựa chọn đúng không chỉ là nhiệt độ: môi trường sử dụng, tải cơ học, chu trình nhiệt, phương pháp chế tạo, kích thước và thông số kỹ thuật áp dụng đều cần được xem xét cùng nhau.
- 1. Lớp và kết cấu đường ống này là gì?
- 2. Thành phần vật liệu ảnh hưởng đến hiệu suất như thế nào?
- 3. Điều gì xảy ra trong dịch vụ nhiệt độ cao?
- 4. Tại sao việc xây dựng liền mạch lại quan trọng?
- 5. Ống này thường được áp dụng ở đâu?
- 6. Kỹ sư nên chọn thông số kỹ thuật phù hợp như thế nào?
- 7. Cần cân nhắc điều gì trong quá trình chế tạo?
- 8. Việc kiểm tra và tài liệu nào quan trọng?
- 9. So sánh nó với các loại không gỉ khác như thế nào?
- 10. Câu hỏi thường gặp
1. Lớp và kết cấu đường ống này là gì?
310S là thép không gỉ austenit có hàm lượng carbon thấp được phát triển cho các môi trường có yêu cầu vật liệu chính là khả năng chịu nhiệt. Trong các ký hiệu thường được sử dụng, loại này được xác định là UNS S31008 và EN 1.4845. Tính chất hóa học của nó được đặc trưng bởi hàm lượng crom và niken cao, trong khi giới hạn cacbon được kiểm soát ở mức thấp hơn tiêu chuẩn 310. Sự kết hợp đó mang lại cho loại này sự cân bằng hữu ích về khả năng chống oxy hóa, khả năng chịu nhiệt độ cao và khả năng chế tạo phù hợp.
Việc xây dựng đường ống cũng quan trọng không kém. Một ống liền mạch được hình thành mà không có mối hàn dọc. Đối với các thiết bị xử lý đòi hỏi khắt khe, cấu trúc hình ống liên tục đó có thể là một phần quan trọng của thiết kế vì kỹ sư không chọn sản phẩm có đường hàn dọc chạy dọc theo ranh giới áp suất hoặc quy trình.
Phạm vi sản phẩm thường được liên kết với loại này bao gồm các bộ phận dạng ống công nghiệp cho thiết bị xử lý nhiệt, nồi hơi, hệ thống thu hồi nhiệt, thiết bị hóa dầu, hệ thống đốt và các tổ hợp nhiệt độ cao khác. Tuy nhiên, thiết kế chính xác phụ thuộc vào môi trường vận hành hoàn chỉnh chứ không phải là tên cấp độ.
Bản sắc vật chất
UNS S31008 và EN 1.4845 là các định danh thường được sử dụng cho loại 310 có hàm lượng carbon thấp. Các tài liệu mua sắm phải luôn phù hợp với chỉ định mà đặc điểm kỹ thuật của dự án yêu cầu.
Công trình điển hình
Ống được mô tả ở đây được sản xuất thông qua quy trình liền mạch cán nóng, sau đó là kiểm soát kích thước và xử lý bề mặt hoặc đầu cuối theo yêu cầu đặt hàng.
2. Thành phần vật liệu ảnh hưởng đến hiệu suất như thế nào?
Lý do chính khiến các kỹ sư chọn 310S cho dịch vụ nhiệt là tính chất hóa học hợp kim của nó. Crom và niken hiện diện ở mức cao hơn đáng kể so với mức được tìm thấy trong nhiều loại thép không gỉ austenit đa năng. Các nguyên tố hợp kim này ảnh hưởng đến cách thức hoạt động của thép khi tiếp xúc với nhiệt, oxy và chu trình nhiệt.
Crom hỗ trợ khả năng chống oxy hóa
Crom thúc đẩy sự hình thành lớp oxit giàu crom bảo vệ trên bề mặt thép. Trong môi trường nhiệt độ cao bị oxy hóa, đặc tính bảo vệ này đóng vai trò quan trọng trong khả năng chống lại sự co giãn và suy thoái bề mặt của lớp. Đó là một lý do khiến vật liệu này được xem xét sử dụng cho các bộ phận của lò, các bộ phận liên quan đến quá trình đốt cháy và các thiết bị khác tiếp xúc với khí nóng.
Niken hỗ trợ cấu trúc austenit
Niken giúp ổn định cấu trúc austenit và góp phần nâng cao hiệu suất của lớp ở nhiệt độ cao. Hàm lượng niken cao cũng giúp phân biệt hợp kim này với các loại không gỉ thông thường hơn, chủ yếu nhằm mục đích chống ăn mòn công nghiệp nói chung.
Carbon thấp thay đổi hành vi chế tạo
Ký hiệu “S” rất quan trọng vì nó biểu thị phiên bản có hàm lượng carbon thấp hơn của hợp kim. Hàm lượng carbon tối đa 0,08% giúp giảm lượng mưa cacbua crom so với các biến thể có lượng carbon cao hơn trong quá trình hàn và tiếp xúc với nhiệt. Đặc tính đó có thể hữu ích khi các bộ phận được hàn, chế tạo hoặc tiếp xúc với nhiệt độ nhiều lần.
- Hàm lượng crom cao hỗ trợ khả năng chống oxy hóa và co giãn trong môi trường nhiệt độ cao thích hợp.
- Hàm lượng niken cao góp phần tạo nên cấu trúc austenit và độ ổn định ở nhiệt độ cao.
- Hàm lượng cacbon thấp hơn giúp cải thiện tính phù hợp của loại này đối với các bộ phận được hàn và xử lý nhiệt.
- Hợp kim thu được đặc biệt có liên quan khi khả năng chịu nhiệt độ quan trọng hơn việc định vị mục đích rộng rãi của các loại như 304.
Những ưu điểm này không nên được hiểu là khả năng chống chịu phổ biến đối với mọi môi trường nhiệt độ cao. Các khí chứa lưu huỳnh, điều kiện cacbon hóa, khí quyển khử, vật liệu nóng chảy, tải trọng cơ học và gradient nhiệt có thể làm thay đổi hành vi của vật liệu. Do đó, kỹ thuật tốt bắt đầu bằng việc xác định đặc tính nhiệt độ và khí quyển thực tế.
3. Điều gì xảy ra trong dịch vụ nhiệt độ cao?
Thiết bị nhiệt độ cao hiếm khi hoạt động trong một điều kiện không đổi. Một đường ống có thể được làm nóng dần dần, giữ ở nhiệt độ mục tiêu, tiếp xúc với khí xử lý, làm mát và hâm nóng lại nhiều lần. Phản ứng của vật liệu trong toàn bộ chu trình này quan trọng hơn một con số nhiệt độ.
Quá trình oxy hóa và co giãn
Trong môi trường oxy hóa, hàm lượng crom cao giúp bề mặt phát triển lớp oxit bảo vệ. Đây là một trong những lý do chính khiến lớp này được sử dụng cho các bộ phận lò nung và xử lý nhiệt. Khi nhiệt độ tăng lên, quá trình oxy hóa trở nên quan trọng hơn, do đó việc lựa chọn vật liệu phải tính đến môi trường vận hành và thời gian phơi nhiễm dự kiến thay vì chỉ dựa vào giới hạn nhiệt độ danh nghĩa.
Đi xe đạp nhiệt
Việc gia nhiệt và làm mát lặp đi lặp lại sẽ tạo ra sự giãn nở và co lại vì nhiệt. Sự khác biệt về nhiệt độ giữa bề mặt bên trong và bên ngoài cũng có thể tạo ra gradient nhiệt và ứng suất cục bộ. Đối với đường ống được sử dụng như một phần của lò nung hoặc tổ hợp xử lý nhiệt, người thiết kế nên xem xét độ dày thành, hạn chế, tốc độ gia nhiệt, tốc độ làm mát, bố trí giá đỡ và thiết kế kết nối cùng nhau.
Tải cơ học ở nhiệt độ
Nhiệt độ tăng cao làm thay đổi hành vi cơ học. Độ bền, khả năng chống rão và biến dạng trong thời gian dài ngày càng trở nên quan trọng khi nhiệt độ sử dụng tăng lên. Do đó, một đường ống mang áp suất bên trong, khí xử lý hoặc tải trọng cơ học phải được đánh giá bằng cách sử dụng mã thiết kế và dữ liệu vật liệu phụ thuộc vào nhiệt độ cần thiết cho hệ thống.
| Yếu tố hiệu suất | Tại sao nó quan trọng | Câu hỏi kỹ thuật |
|---|---|---|
| Chống oxy hóa | Giúp kiểm soát sự xuống cấp bề mặt trong môi trường oxy hóa thích hợp. | Những loại khí nào hiện diện và bề mặt sẽ tiếp xúc trong bao lâu? |
| Đi xe đạp nhiệt | Sự thay đổi nhiệt độ lặp đi lặp lại có thể tạo ra sự giãn nở, co lại và căng thẳng. | Thiết bị sẽ nóng và nguội thường xuyên như thế nào? |
| Độ bền nhiệt độ cao | Độ bền vật liệu thay đổi khi nhiệt độ tăng. | Ống phải chịu được tải trọng, áp suất và nhiệt độ nào? |
| Điều kiện chế tạo | Hàn và xử lý nhiệt có thể ảnh hưởng đến tình trạng vật liệu. | Bộ phận này sẽ được hàn, uốn cong hoặc gia công sau khi giao hàng? |
Một phương pháp kỹ thuật hữu ích là xác định nhiệt độ vận hành tối đa, phạm vi vận hành bình thường, không khí, áp suất hoặc tải trọng cơ học, chu trình nhiệt, cấu hình hỗ trợ và các bước chế tạo dự kiến trước khi xác nhận cấp độ và kích thước.
4. Tại sao việc xây dựng liền mạch lại quan trọng?
Sự khác biệt chính giữa ống liền mạch và ống hàn là cách hình thành phần hình ống. Sản xuất liền mạch tạo ra đường ống không có đường hàn dọc, trong khi các sản phẩm hàn dựa vào phần dải hoặc tấm định hình được nối dọc theo đường may.
Sự khác biệt này không tự động làm cho ống liền mạch phù hợp với mọi ứng dụng, nhưng nó có thể có giá trị khi nhà thiết kế thiết bị ưa thích việc xây dựng liên tục. Sự lựa chọn có thể được quyết định bởi các yêu cầu về áp suất, hình học, điều kiện xử lý, yêu cầu về mã hoặc nhu cầu về dạng ống liền mạch.
Hình học hình ống liên tục
Việc không có mối hàn dọc giúp đơn giản hóa hình dạng sản phẩm cho các thiết kế đặc biệt yêu cầu kết cấu liền mạch. Nó cũng tránh được sự cần thiết phải đánh giá mối hàn dọc như một phần của quy trình sản xuất cơ bản của đường ống.
Thích hợp cho các nhiệm vụ nhiệt độ cao được lựa chọn
Ống lò, ống bảo vệ cặp nhiệt điện, ống xử lý và các bộ phận dạng ống khác có thể được hưởng lợi từ cấu trúc liền mạch khi thông số kỹ thuật yêu cầu. Vật liệu và quy trình sản xuất vẫn cần phải tuân thủ các yêu cầu về kích thước, xử lý nhiệt, thử nghiệm và kiểm tra có liên quan.
Kích thước vẫn quan trọng
Cấu trúc liền mạch chỉ là một phần của sản phẩm. Đường kính ngoài, độ dày thành, chiều dài, sự chuẩn bị cuối, độ thẳng, tình trạng bề mặt và dung sai kích thước đều ảnh hưởng đến việc ống có thể được lắp đặt vào một tổ hợp thực sự hay không.
- Xác nhận xem thiết kế có yêu cầu cụ thể là liền mạch hay cho phép xây dựng bằng hàn hay không.
- Xác nhận đường kính ngoài và độ dày thành yêu cầu trước khi đặt hàng.
- Kiểm tra cấu hình cuối cần thiết để hàn, phụ kiện, giá đỡ hoặc lắp đặt.
- Xác định tình trạng bề mặt cần thiết khi quá trình oxy hóa, độ sạch hoặc quá trình chế tạo tiếp theo là quan trọng.
5. Ống này thường được áp dụng ở đâu?
Cấp độ này đặc biệt liên quan đến thiết bị tiếp xúc với nhiệt độ cao và môi trường oxy hóa. Do đó, các ứng dụng của nó được kết nối chặt chẽ với các hệ thống xử lý nhiệt, sinh nhiệt, đốt cháy và công nghiệp, nơi các loại thép không gỉ thông thường có thể không cung cấp khả năng chịu nhiệt độ cao như mong muốn.
Thiết bị xử lý nhiệt
Ống bức xạ, con lăn lò, bình cổ cong và các thành phần lò hình ống khác có thể yêu cầu thép không gỉ austenit chịu nhiệt. Thiết kế cụ thể phải tính đến môi trường lò, nhiệt độ, phương pháp hỗ trợ và chu trình nhiệt.
Nồi hơi và hệ thống thu hồi nhiệt
Các ứng dụng bộ quá nhiệt, hâm nóng và ống thu hồi nhiệt được chọn có thể yêu cầu các vật liệu có khả năng duy trì hiệu suất trong điều kiện nhiệt độ cao.
Thiết bị hóa dầu
Các bộ phận nhiệt độ cao của thiết bị xử lý hóa dầu, bao gồm các bộ phận liên quan đến ethylene và lò nung đã chọn, có thể sử dụng vật liệu không gỉ hợp kim cao, nơi yêu cầu hiệu suất nhiệt và oxy hóa.
Lò đốt công nghiệp
Vòi đốt, ống lửa và các bộ phận dạng ống khác tiếp xúc với khí đốt nóng có thể yêu cầu khả năng chống oxy hóa ở nhiệt độ cao và các đặc tính chế tạo phù hợp.
Đo nhiệt độ
Các ống bảo vệ và vỏ bọc cặp nhiệt điện có thể sử dụng loại này trong môi trường nóng như gia công kim loại hoặc thủy tinh, tùy thuộc vào môi trường thực tế của quy trình và các điều kiện cơ học.
Lò nung và hệ thống lò nung
Lò nung gốm, giỏ xử lý nhiệt, kết cấu lò và các thiết bị nhiệt liên quan có thể sử dụng vật liệu này cho các bộ phận được chọn tiếp xúc với điều kiện nhiệt và oxy hóa.
Việc kết hợp ứng dụng phải đến trước khi đặt hàng
Cùng một loại có thể hoạt động khác nhau trong hai ứng dụng vì môi trường khác nhau. Ống lò tiếp xúc với không khí oxy hóa sạch không tương đương với ống tiếp xúc với khí xử lý có chứa hợp chất lưu huỳnh, khí giàu carbon hoặc chất ngưng tụ mạnh trong quá trình tắt máy.
Do đó, các kỹ sư nên xác định quy trình thực tế trước khi chọn độ dày thành hoặc đặt hàng. Đầu vào quan trọng bao gồm nhiệt độ liên tục và nhiệt độ cao nhất, thành phần khí quyển, áp suất bên trong, tải trọng bên ngoài, chu trình nhiệt, thiết kế kết nối và các điều kiện bảo trì dự kiến.
6. Kỹ sư nên chọn thông số kỹ thuật phù hợp như thế nào?
Việc chọn đúng sản phẩm không chỉ bao gồm việc xác nhận số lượng hợp kim. Một cuộc điều tra đầy đủ về mặt kỹ thuật thường kết hợp loại vật liệu, kết cấu ống, kích thước, chiều dài, tình trạng bề mặt, sự chuẩn bị cuối cùng, các yêu cầu kiểm tra và thông số kỹ thuật hiện hành.
Bắt đầu với điều kiện dịch vụ
Ghi lại nhiệt độ vận hành thực tế thay vì chỉ ghi “nhiệt độ cao”. Một cuộc điều tra hữu ích giúp phân biệt nhiệt độ vận hành bình thường, nhiệt độ vận hành tối đa, nhiệt độ khởi động, nhiệt độ tắt máy và tần suất của chu kỳ nhiệt.
Xác định bầu không khí của quá trình
Bầu không khí thường bị bỏ qua. Môi trường giàu oxy, trung tính, khử, cacbon hóa, chứa lưu huỳnh và đốt cháy có thể đặt ra những nhu cầu vật liệu rất khác nhau. Một lớp phù hợp trong môi trường này có thể không phải là lựa chọn tốt nhất trong môi trường khác.
Xác nhận kích thước
Phạm vi sản phẩm được tham chiếu bao gồm đường kính ngoài từ 6 mm đến 89 mm, độ dày thành từ 3 mm đến 30 mm và chiều dài tiêu chuẩn từ 3000 mm đến 10000 mm. Nguồn cung cấp theo chiều dài có thể được sắp xếp theo yêu cầu đặt hàng.
| Đặc điểm kỹ thuật | Thông tin cần cung cấp | Tại sao nó quan trọng |
|---|---|---|
| Ký hiệu vật liệu | 310S, UNS S31008 hoặc chỉ định theo yêu cầu của dự án | Đảm bảo nhận dạng vật liệu phù hợp với tài liệu kỹ thuật. |
| Thi công đường ống | liền mạch | Xác nhận lộ trình sản xuất cần thiết và cấu trúc hình ống. |
| Đường kính ngoài | Yêu cầu hoàn thành OD | Kiểm soát mức độ lắp đặt, diện tích dòng chảy và hình dạng kết nối. |
| Độ dày của tường | Độ dày danh nghĩa hoặc tối thiểu yêu cầu | Ảnh hưởng đến công suất cơ học, truyền nhiệt, trọng lượng và chế tạo. |
| Chiều dài | Chiều dài tiêu chuẩn hoặc cắt | Xác định kế hoạch chế tạo và bố trí lắp đặt. |
| Kết thúc | Cấu hình trơn, vát hoặc được chỉ định | Cho phép đường ống phù hợp với phương pháp nối và lắp đặt. |
| Bề mặt | Hoàn thiện theo quy định hoặc được xử lý | Quan trọng đối với việc chế tạo, độ sạch sẽ, hình thức bên ngoài và sự chuẩn bị dịch vụ. |
Không sử dụng số liệu nhiệt độ làm quyết định duy nhất
Một vật liệu có thể có khả năng chống lại quá trình oxy hóa ở nhiệt độ nhất định trong khi vẫn không phù hợp với tải trọng cơ học hoặc môi trường hóa học cụ thể. Do đó, sự lựa chọn tốt sẽ kết hợp hiệu suất luyện kim với thiết kế thiết bị. Lựa chọn cuối cùng phải được kiểm tra dựa trên quy tắc kỹ thuật hiện hành, tiêu chuẩn sản phẩm và điều kiện quy trình thực tế.
7. Cần cân nhắc điều gì trong quá trình chế tạo?
Đường ống được giao thường chỉ là điểm khởi đầu. Các dự án công nghiệp có thể yêu cầu cắt, vát, hàn, uốn, lắp đặt phụ kiện, làm sạch bề mặt hoặc lắp ráp vào các cấu trúc lò và quy trình lớn hơn.
Cắt và chuẩn bị chiều dài
Việc chuẩn bị cắt theo chiều dài có thể làm giảm công việc chế tạo tiếp theo khi đã biết chiều dài hoàn thiện. Dung sai cắt cuối cùng vẫn phải được thống nhất với yêu cầu của dự án để phần chuẩn bị phù hợp với trình tự lắp ráp.
Các đầu vát
Các đầu vát có thể hỗ trợ việc chuẩn bị hàn khi mối nối hàn đối đầu là một phần của cụm lắp ráp. Hình học góc xiên phải được xác định trước khi sản xuất vì các quy trình chế tạo khác nhau có thể yêu cầu các cấu hình đầu cuối khác nhau.
Chuẩn bị bề mặt
Tẩy rửa và thụ động có thể được sử dụng để loại bỏ các oxit bề mặt và tạo ra bề mặt thép không gỉ sạch hơn. Việc xử lý này có cần thiết hay không tùy thuộc vào quy trình sản xuất, trình tự chế tạo, yêu cầu về hình thức và môi trường dịch vụ.
Cân nhắc hàn
Carbon thấp là một trong những đặc điểm nổi bật của 310S. Trong quá trình chế tạo, quy trình hàn, lựa chọn chất độn, đầu vào nhiệt, thiết kế mối nối và xử lý sau hàn phải được xác định theo quy trình hàn hiện hành và thông số kỹ thuật vật liệu thay vì giả định từ tên hợp kim.
- Xác nhận vật liệu và kích thước cần thiết trước khi cắt hoặc tạo hình.
- Xác minh sự chuẩn bị cuối cùng so với quá trình tham gia theo kế hoạch.
- Bảo vệ bề mặt không gỉ khỏi bị nhiễm bẩn trong quá trình chế tạo và xử lý.
- Sử dụng quy trình hàn đủ tiêu chuẩn khi yêu cầu lắp ráp hàn.
- Kiểm tra kích thước hoàn thiện và tình trạng bề mặt trước khi lắp đặt.
Đối với thiết bị nhiệt độ cao, chất lượng chế tạo ảnh hưởng trực tiếp đến hoạt động dịch vụ. Hư hỏng cục bộ, nhiễm bẩn, lắp đặt kém, quy trình hàn không phù hợp hoặc độ dày thành không chính xác có thể gây ra vấn đề ngay cả khi vật liệu nền được xác định chính xác.
8. Việc kiểm tra và tài liệu nào quan trọng?
Khả năng truy xuất nguồn gốc trở nên đặc biệt quan trọng khi ống không gỉ được sử dụng trong nồi hơi, hệ thống xử lý nhiệt, thiết bị hóa dầu và các hệ thống lắp đặt kỹ thuật khác. Tài liệu phải cho phép vật liệu được mua phù hợp với thông số kỹ thuật mua hàng và ứng dụng cuối cùng.
Tài liệu vật liệu
Tùy thuộc vào đơn đặt hàng và thông số kỹ thuật hiện hành, tài liệu có thể bao gồm chứng chỉ kiểm tra vật liệu như EN 10204 3.1, hồ sơ thành phần hóa học, kết quả kiểm tra cơ học, giấy chứng nhận xuất xứ, hóa đơn thương mại và danh sách đóng gói.
Yêu cầu kiểm tra
Thông số kỹ thuật đường ống hiện hành xác định thử nghiệm nào là bắt buộc và thử nghiệm nào là yêu cầu bổ sung. Ví dụ, đối với ống thép không gỉ austenit được tiêu chuẩn ASTM A312, thông số kỹ thuật đề cập đến xử lý nhiệt, thử nghiệm cơ học, thử nghiệm điện không phá hủy hoặc thử nghiệm thủy tĩnh và các yêu cầu khác. Người mua nên xác định thông số kỹ thuật quản lý thay vì coi mọi yêu cầu kiểm tra là phổ biến.
Lập kế hoạch kiểm tra
Một kế hoạch kiểm tra rõ ràng cần phân biệt giữa kiểm tra chất lượng của nhà sản xuất, kiểm tra tiêu chuẩn bắt buộc, kiểm tra do khách hàng chỉ định và xác minh tùy chọn của bên thứ ba. Điều này ngăn ngừa sự không chắc chắn sau này trong quá trình mua hàng.
- Xác minh cấp độ và nhận dạng nhiệt đối với tài liệu vật liệu.
- Xác nhận kích thước và độ dày của tường so với thông số kỹ thuật mua hàng.
- Kiểm tra tình trạng bề mặt và chuẩn bị cuối cùng trước khi vận chuyển.
- Xác nhận các thử nghiệm cơ học và không phá hủy cần thiết đối với thông số kỹ thuật quản lý.
- Giữ tài liệu có thể theo dõi được đường ống được giao để lập hồ sơ lắp đặt và bảo trì.
9. So sánh nó với các loại không gỉ khác như thế nào?
So sánh vật liệu rất hữu ích khi ứng dụng có thể được phục vụ bởi nhiều loại không gỉ. Mục đích không phải để tuyên bố một loại duy nhất là vượt trội trên toàn cầu mà là để xác định đặc tính vật liệu nào phù hợp với môi trường thực tế.
| Cấp | Sức mạnh chính | Cân nhắc lựa chọn điển hình | Câu hỏi chính |
|---|---|---|---|
| 304 | Khả năng chống ăn mòn chung và sử dụng rộng rãi trong công nghiệp | Thường được lựa chọn cho các thiết bị không gỉ có mục đích chung | Hiệu suất nhiệt cực cao có thực sự cần thiết không? |
| 321 | Thép không gỉ austenit ổn định bằng titan | Hữu ích khi ổn định là một yêu cầu thiết kế quan trọng | Ứng dụng có được hưởng lợi từ việc ổn định titan không? |
| 310S | Hàm lượng crom và niken cao với hàm lượng carbon thấp được kiểm soát | Dịch vụ chịu nhiệt độ cao và chống oxy hóa | Ứng dụng có yêu cầu hợp kim austenit chịu nhiệt không? |
Sự so sánh cho thấy tại sao việc lựa chọn cấp độ phải gắn liền với điều kiện vận hành. Loại có mục đích chung có thể hoàn toàn phù hợp với môi trường công nghiệp vừa phải, trong khi loại chịu nhiệt trở nên phù hợp hơn khi nhu cầu về nhiệt độ và quá trình oxy hóa tăng lên.
310S so với 310
Sự so sánh trực tiếp nhất là giữa 310S và loại 310 tiêu chuẩn. Sự khác biệt chính là hàm lượng carbon. Mức carbon thấp hơn của 310S giúp giảm lượng mưa cacbua crom và có thể làm cho vật liệu phù hợp hơn với các tổ hợp hàn hoặc xử lý nhiệt.
310S so với 304
304 là một trong những loại thép không gỉ austenit đa năng được sử dụng rộng rãi nhất. Nó là một lựa chọn mạnh mẽ cho nhiều môi trường công nghiệp và ăn mòn, nhưng các ứng dụng bị chi phối bởi nhiệt độ cao và khả năng chống oxy hóa có thể yêu cầu cấp độ chịu nhiệt hợp kim cao hơn.
310S so với 321
321 sử dụng tính năng ổn định bằng titan và thường được chọn khi cơ chế ổn định đó là một phần quan trọng của thiết kế. Thay vào đó, 310S dựa vào thành phần hóa học crom và niken cao cũng như mức carbon được kiểm soát cho vai trò nhiệt độ cao. Môi trường sử dụng và phạm vi nhiệt độ sẽ quyết định sự lựa chọn cuối cùng.
10. Câu hỏi thường gặp
Ký hiệu vật liệu là gì?
Loại này thường được xác định là UNS S31008 và EN 1.4845. Tài liệu dự án nên sử dụng ký hiệu theo yêu cầu của vật liệu và thông số kỹ thuật của đường ống hiện hành.
Điều gì làm cho lớp này phù hợp với dịch vụ nhiệt độ cao?
Hàm lượng crom và niken cao hỗ trợ khả năng chống oxy hóa và hiệu suất nhiệt độ cao trong môi trường thích hợp. Thành phần carbon thấp cũng cải thiện tính phù hợp của nó đối với các bộ phận hàn và xử lý nhiệt.
Đường ống có thực sự liền mạch không?
Đúng. Lộ trình sản xuất được chỉ định là sản xuất liền mạch cán nóng, tạo thành phần hình ống không có đường hàn dọc.
Những kích thước nào có sẵn?
Phạm vi tham chiếu bao gồm đường kính ngoài từ 6 mm đến 89 mm, độ dày thành từ 3 mm đến 30 mm và chiều dài tiêu chuẩn từ 3000 mm đến 10000 mm. Các yêu cầu về độ dài có thể được thảo luận cho các dự án cụ thể.
Các đầu có thể được vát?
Đúng. Các đầu vát có thể được chuẩn bị theo cấu hình chế tạo hoặc lắp đặt được yêu cầu. Hình dạng cuối cùng phải được xác nhận trước khi sản xuất.
Xử lý bề mặt có thể được chỉ định?
Đúng. Tùy thuộc vào dự án, việc làm thẳng, tẩy, thụ động và hoàn thiện bề mặt được chỉ định có thể được phối hợp. Điều kiện bề mặt cần thiết phải được xác định theo thứ tự.
Nó có phù hợp với mọi môi trường nhiệt độ cao không?
Không nên chọn vật liệu chỉ từ nhiệt độ. Thành phần khí quyển, tải cơ học, chu trình nhiệt, áp suất, điều kiện chế tạo và các quy tắc thiết kế áp dụng cũng cần được đánh giá.
Những thông tin nào nên được bao gồm trong một cuộc điều tra kỹ thuật?
Một cuộc điều tra hữu ích nên bao gồm chỉ định vật liệu, kết cấu ống, đường kính ngoài, độ dày thành, chiều dài, sự chuẩn bị cuối cùng, tình trạng bề mặt, thông số kỹ thuật áp dụng, nhiệt độ vận hành, môi trường xử lý, số lượng và các yêu cầu về kiểm tra hoặc tài liệu.
Tài liệu kiểm tra có thể được cung cấp?
Tài liệu có thể được sắp xếp theo đặc điểm kỹ thuật của sản phẩm và yêu cầu đặt hàng. Tùy thuộc vào phạm vi đã thỏa thuận, điều này có thể bao gồm tài liệu kiểm tra vật liệu, hồ sơ thành phần hóa học, kết quả kiểm tra cơ học, tài liệu xuất xứ và chứng từ vận chuyển thương mại.
Điểm cuối cùng nên được xác nhận như thế nào?
Lựa chọn cuối cùng phải được kiểm tra dựa trên thiết kế thiết bị, môi trường sử dụng, tiêu chuẩn liên quan, kích thước yêu cầu, phương pháp nối và mã kỹ thuật hiện hành. Xác nhận vật liệu phải được hoàn thành trước khi sản xuất.
Đối với các dự án công nghiệp, thông số kỹ thuật đáng tin cậy nhất bắt đầu từ môi trường vận hành và sau đó tiến tới cấp vật liệu, kết cấu đường ống, kích thước, chế tạo, kiểm tra và tài liệu. Cách tiếp cận này giúp đảm bảo rằng ống thép không gỉ được chọn phù hợp với thiết bị thực tế thay vì chỉ dựa vào tên vật liệu.
Cần thông số kỹ thuật ống liền mạch 310S cho dự án của bạn?
Chia sẻ ký hiệu vật liệu cần thiết, đường kính ngoài, độ dày thành, chiều dài, cấu hình cuối, tình trạng bề mặt, nhiệt độ sử dụng và chi tiết ứng dụng.Liên hệ với chúng tôi để thảo luận kỹ thuật và báo giá cụ thể cho dự án.